
- Selamat datang di website PT Fiqry Jaya Manunggal. Semoga anda senantiasa sehat afiat. Kami siap melayani anda
Flanges and Bolts Management
Flanges and Bolts Management adalah sistem rekayasa terstruktur yang sangat krusial dalam industri minyak, gas, dan petrokimia. Pada fasilitas tersebut, sambungan baut flensa merupakan titik paling rawan mengalami kebocoran fluida berbahaya. Faktanya, sebagian besar insiden lepasnya hidrokarbon ke udara berawal dari kegagalan sambungan mekanis ini. Akibatnya, kebocoran tersebut dapat memicu kebakaran hebat, penghentian operasi pabrik mendadak, hingga kerugian finansial masif. Oleh karena itu, penerapan manajemen sambungan yang ketat menjadi syarat mutlak bagi setiap fasilitas berisiko tinggi. Dengan demikian, perusahaan dapat menjamin keamanan operasional sekaligus mencapai target bebas kebocoran (zero leak).
Artikel ini akan membahas secara komprehensif konsep integritas sambungan flensa dan baut sesuai standar industri terkini. Pertama, kita akan membedah anatomi sambungan flensa serta mengenali berbagai penyebab utama kegagalan mekanis di lapangan. Selanjutnya, Anda akan mempelajari prosedur instalasi yang benar, metode pengencangan terukur, hingga teknologi pelacakan digital modern.
Memahami Esensi Flanges and Bolts Management dalam Industri
Secara teknis, Flanges and Bolts Management adalah pendekatan sistematis untuk merencanakan, mengeksekusi, dan mendokumentasikan perakitan sambungan berulir pada pipa. Proses ini bukan sekadar aktivitas mengencangkan mur dan baut menggunakan kunci pas biasa oleh pekerja lapangan. Sebaliknya, manajemen flensa memperlakukan setiap titik sambungan sebagai sebuah sistem pegas mekanis yang dihitung secara presisi.
Tujuan utama dari manajemen sambungan ini adalah menciptakan dan mempertahankan gaya jepit aksial (bolt preload) yang seragam. Gaya jepit inilah yang bertugas menekan paking (gasket) di antara dua permukaan flensa secara merata. Hasilnya, paking akan terkompresi dengan sempurna untuk menutup seluruh celah mikroskopis pada permukaan logam flensa. Apabila gaya jepit tersebut terjaga dengan baik, fluida bertekanan tinggi tidak akan mampu menerobos keluar. Selain aspek penyambungan mekanis, pastikan tim Anda juga memahami standar Pipeline Welding & NDT untuk menjaga keutuhan jaringan pipa secara menyeluruh.
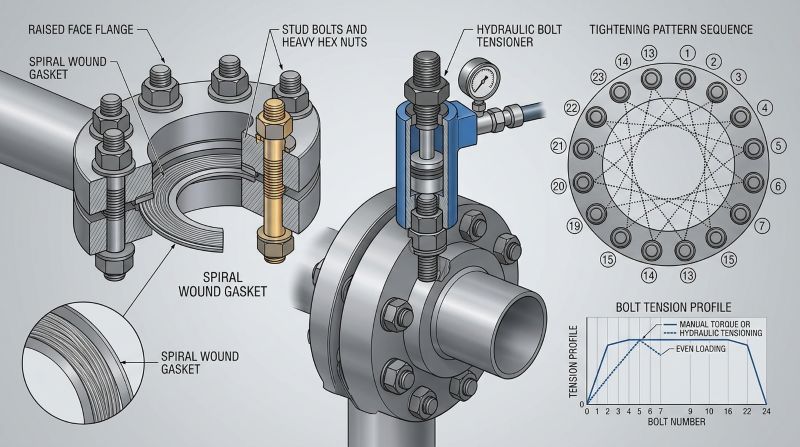
Anatomi Kritis dalam Sistem Flanges and Bolts Management
Sebuah sambungan flensa hanya akan berfungsi optimal apabila seluruh komponen penyusunnya berada dalam kondisi prima. Apabila salah satu elemen mengalami cacat, maka integritas seluruh sambungan akan langsung terancam gagal. Oleh sebab itu, tiga elemen utama berikut selalu menjadi fokus pengawasan dalam Flanges and Bolts Management:
1. Flensa Pipa (Pipe Flanges)
Flensa adalah komponen cakram logam yang dilas atau dipasang pada ujung pipa sebagai media penyambung. Berdasarkan bentuk mukanya, industri mengenal tipe Raised Face (RF), Flat Face (FF), dan Ring-Type Joint (RTJ).
- Bagian Kritis: Area paling vital pada flensa adalah permukaan penyegelan (sealing face) yang memiliki alur gerigi halus (serration). Oleh karena itu, area ini harus terbebas sepenuhnya dari goresan radial, karat, atau penyok akibat benturan alat.
2. Paking Penyegel (Gaskets)
Paking atau gasket adalah material lunak atau semi-logam yang disisipkan tepat di antara dua permukaan flensa. Contoh tipe yang paling umum meliputi paking non-asbes (soft gasket), Spiral Wound Gasket (SWG), dan Ring Joint logam.
- Aturan Mutlak: Dalam standar keselamatan industri, paking adalah komponen sekali pakai (single-use component). Artinya, paking yang sudah pernah terjepit tidak boleh digunakan kembali karena sifat elastisitas pegasnya telah hilang.
3. Baut dan Mur Pengikat (Stud Bolts & Nuts)
Baut tanam (stud bolt) dan mur berat (heavy hex nut) berfungsi sebagai elemen penarik yang menyatukan kedua bilah flensa. Umumnya, pipa bertekanan tinggi menggunakan material baja paduan khusus seperti ASTM A193 Grade B7 dan ASTM A194 Grade 2H.
- Prinsip Kerja: Saat dikencangkan, batang baut sebenarnya mengalami perpanjangan mikroskopis layaknya sebuah pegas yang ditarik. Gaya tarik balik dari regangan elastis baut inilah yang menjaga paking tetap tertekan rapat selama pipa beroperasi.
5 Penyebab Kegagalan Sambungan tanpa Flanges and Bolts Management
Mengapa sebuah sambungan flensa masih bisa bocor meskipun sudah dikencangkan oleh mekanik yang berpengalaman? Berdasarkan berbagai studi investigasi di pabrik petrokimia, kebocoran hampir selalu disebabkan oleh lima kesalahan prosedur dan faktor mekanis berikut:
- Ketidaksejajaran Pipa (Flange Misalignment): Sebelum baut dipasang, posisi kedua flensa sering kali tidak sejajar secara sempurna, baik miring maupun bergeser. Jika mekanik memaksa menarik dua flensa yang miring menggunakan baut, maka gaya baut akan habis untuk membengkokkan pipa. Akibatnya, gaya tekan yang sampai ke permukaan paking menjadi sangat lemah.
- Beban Baut Tidak Merata (Uneven Bolt Load): Pengencangan baut secara manual tanpa alat ukur torsi menyebabkan sebagian baut terlalu kencang dan sebagian lainnya kendor. Hasilnya, paking akan terjepit miring atau bahkan hancur (gasket crushing) pada satu sisi saja.
- Pengabaian Pelumasan Ulir (Lack of Lubrication): Gesekan antar-logam pada ulir baut yang kering atau berkarat dapat menyerap hingga 90 persen energi putaran kunci torsi. Dengan kata lain, baut terasa sudah sangat keras saat diputar, padahal gaya jepit pada flensa masih sangat rendah.
- Relaksasi Baut dan Paking (Bolt & Gasket Relaxation): Beberapa jam setelah pengencangan awal, material paking dan ulir baut akan mengalami penurunan tegangan alami. Selain itu, siklus pemanasan dan pendinginan pipa saat beroperasi juga dapat mengendurkan tegangan baut secara perlahan.
- Kesalahan Pemilihan Material (Material Mix-up): Penggunaan paking atau baut yang tidak sesuai dengan kelas tekanan (pressure rating) akan memicu korosi cepat. Bahkan, fenomena galling (ulir baut macet menyatu) sering terjadi pada baut stainless steel yang dipasang tanpa pelumas khusus.
Tahapan Prosedur Flanges and Bolts Management di Lapangan
Untuk mencegah kelima potensi kegagalan di atas, pelaksanaan Flanges and Bolts Management wajib mengikuti siklus prosedur yang ketat. Setiap langkah kerja di bawah ini tidak boleh dilewati dan harus diverifikasi secara bertahap:
1. Tahap Pembongkaran Aman (Controlled Breakout)
Keselamatan kerja dimulai sejak proses pembongkaran flensa lama saat pemeliharaan pabrik (turnaround). Pertama, teknisi harus memastikan jalur pipa sudah bebas dari sisa tekanan fluida dan sudah dikeringkan. Selanjutnya, pembukaan mur wajib dilakukan secara menyilang, dimulai dari sisi yang paling jauh dari posisi tubuh pekerja. Langkah ini bertujuan agar jika masih ada sisa semburan fluida, arahnya menjauhi tubuh mekanik.
2. Inspeksi Visual dan Persiapan Permukaan
Setelah flensa terbuka, permukaan sealing face wajib dibersihkan menggunakan sikat kawat kuningan yang halus. Selanjutnya, inspektur memeriksa kondisi gerigi flensa dari cacat goresan, korosi sumuran (pitting), atau sisa kerak paking lama. Pada saat yang sama, paking baru, baut, dan mur diperiksa kesesuaian dimensi serta kode materialnya berdasarkan gambar teknis.
3. Penyelarasan (Alignment) dan Pelumasan
Kedua permukaan flensa harus didekatkan dan disejajarkan hingga masuk ke dalam batas toleransi standar tanpa dipaksa. Setelah posisi flensa sejajar dan paking baru disisipkan di tengah, mekanik mulai memasang baut. Sebelum mur diputar, bagian ulir baut dan permukaan bawah mur wajib diolesi pelumas khusus (anti-seize lubricant). Namun, teknisi harus berhati-hati agar pelumas tersebut tidak mengotori permukaan paking.
4. Penomoran dan Urutan Pengencangan Menyilang (Star Pattern)
Semua baut pada flensa wajib diberi nomor urut menggunakan spidol permanen sebelum proses pengencangan dimulai. Pengencangan tidak boleh dilakukan secara melingkar berurutan seperti arah jarum jam. Sebaliknya, teknisi wajib menggunakan pola bintang atau pola menyilang (Crisscross / Star Pattern). Pola menyilang ini memastikan permukaan flensa bergerak merapat secara paralel dan menekan paking secara seragam.
5. Pengencangan Bertahap (Multi-Pass Tightening)
Gaya pengencangan penuh tidak boleh diberikan sekaligus dalam satu kali putaran pada satu baut. Sesuai standar terbaik dalam Flanges and Bolts Management, pengencangan torsi harus dibagi menjadi lima tahapan berurutan:
- Tahap 1 (Snugging): Mengencangkan baut dengan tangan atau kunci pas ringan untuk memastikan flensa sudah menjepit paking secara rata.
- Tahap 2 (Pass 1 – 30% Target Torsi): Mengencangkan seluruh baut mengikuti pola menyilang dengan kekuatan 30 persen dari nilai torsi akhir.
- Tahap 3 (Pass 2 – 60% Target Torsi): Mengulangi pola menyilang yang sama dengan menaikkan pengaturan alat ke angka 60 persen dari target torsi.
- Tahap 4 (Pass 3 – 100% Target Torsi): Melakukan pengencangan menyilang pada nilai torsi penuh 100 persen.
- Tahap 5 (Rotational Check Pass): Mengencangkan baut secara melingkar searah jarum jam pada nilai 100 persen torsi hingga tidak ada lagi mur yang bergerak.
Metode Pengencangan dalam Flanges and Bolts Management
Dalam praktik Flanges and Bolts Management modern, penggunaan palu pemukul (flogging spanner) untuk mengencangkan baut pipa kritis sudah dilarang keras. Sebagai gantinya, industri mengandalkan dua metode mekanis dan hidrolik yang terkalibrasi secara akurat:
1. Metode Torsi Terkontrol (Controlled Torque Tightening)
Metode ini mengencangkan sambungan dengan cara memutar mur menggunakan kunci torsi manual, pneumatik, atau hidrolik (hydraulic torque wrench). Alat ini mengukur besaran gaya putar (dalam satuan Nm atau Ft.lbs) yang diberikan pada mur.
- Kelebihan: Peralatan sangat ringkas, mudah dipasang pada ruang sempit, dan biaya operasionalnya lebih ekonomis untuk baut berdiameter kecil hingga menengah.
- Kelemahan: Akurasi gaya jepit sangat bergantung pada nilai koefisien gesek ulir baut. Selain itu, putaran mur dapat menimbulkan tegangan puntir (torsional stress) pada batang baut.
2. Metode Penarikan Hidrolik (Hydraulic Bolt Tensioning)
Untuk flensa pipa berdiameter besar atau bertekanan sangat tinggi, metode torsi tidak lagi efektif. Sebagai solusinya, digunakan alat Hydraulic Bolt Tensioner yang bekerja dengan cara menarik langsung ujung batang baut secara aksial menggunakan tekanan hidrolik. Saat batang baut tertarik memanjang, teknisi cukup memutar mur ke bawah menggunakan tangan hingga rapat ke permukaan flensa. Setelah tekanan hidrolik dilepas, baut akan berusaha kembali ke panjang semula dan menghasilkan gaya jepit murni yang sangat kuat.
- Kelebihan: Sama sekali tidak dipengaruhi oleh gesekan ulir, tidak menimbulkan tegangan puntir pada baut, dan mampu mengencangkan banyak baut secara serentak.
- Kelemahan: Membutuhkan sisa panjang ulir baut (bolt protrusion) ekstra minimal satu kali diameter baut di atas mur agar alat penarik dapat mencengkeram baut.
Standar Internasional Acuan Flanges and Bolts Management
Agar sistem Flanges and Bolts Management memiliki landasan teknis yang sah, seluruh perhitungan torsi dan prosedur kerja wajib mengacu pada regulasi internasional berikut:
- ASME PCC-1 (Guidelines for Pressure Boundary Bolted Flange Joint Assembly): Ini adalah standar rujukan paling komprehensif di dunia untuk perakitan sambungan flensa. ASME PCC-1 mengatur toleransi ketidaksejajaran flensa, rumus perhitungan target torsi, urutan pola pengencangan, hingga kualifikasi pelatihan teknisi.
- ASME B16.5 dan ASME B16.47: Standar dimensi dan batas tekanan-suhu untuk flensa pipa baja. ASME B16.5 mencakup flensa ukuran NPS 1/2 hingga NPS 24, sedangkan ASME B16.47 mengatur flensa berdiameter besar dari NPS 26 hingga NPS 60.
- ASME B16.20 dan ASME B16.21: Regulasi standar yang mengatur spesifikasi dimensi, toleransi, dan penandaan untuk paking logam (seperti Spiral Wound dan RTJ) serta paking datar non-logam.
- Energy Institute (EI) Guidelines & EN 1591-4: Pedoman internasional yang mengatur manajemen integritas sambungan mekanis serta standar uji kompetensi bagi para teknisi dan pengawas (Flange Integrity Inspector).
Insight Unik: Transformasi Digital Flanges and Bolts Management
Banyak proyek konstruksi pabrik hanya berfokus pada pencapaian angka torsi di atas kertas saat instalasi awal. Padahal, di era industri 4.0, paradigma Flanges and Bolts Management telah bertransformasi menuju sistem pemantauan berbasis data digital dan verifikasi fisik secara langsung.
Berikut adalah tiga inovasi mutakhir yang kini diterapkan oleh perusahaan energi kelas dunia untuk menjamin 100% bebas kebocoran saat tahapan Start-Up:
1. Sistem Penandaan Flange Tagging dan Pelacakan QR Code
Dalam proyek konstruksi kilang (EPC), terdapat puluhan ribu titik sambungan flensa yang harus dikelola secara bersamaan. Untuk mencegah terlewatnya satu flensa pun yang belum dikencangkan, diterapkan sistem label fisik berwarna (Flange Tagging) yang dipadukan dengan kode QR. Setiap label menyimpan riwayat digital lengkap di dalam Software Joint Integrity Management. Ketika inspektur memindai kode QR menggunakan tablet di lapangan, layar akan langsung menampilkan nama mekanik perakit dan nilai torsi yang diterapkan. Selain itu, nomor seri kunci torsi, tanggal kalibrasi alat, hingga foto kondisi paking juga terekam secara lengkap.
2. Pengukuran Regangan Baut dengan Ultrasonic Testing (UT Bolt Gage)
Seperti telah dibahas sebelumnya, kunci torsi hanya mengukur gaya putar yang sangat dipengaruhi oleh licin atau kesatnya ulir baut. Untuk mengatasi kelemahan ini, proyek-proyek kritis kini menggunakan alat Ultrasonic Bolt Elongation Measurement. Sebuah sensor ultrasonik ditempelkan pada ujung kepala baut sebelum dan sesudah proses pengencangan berlangsung. Alat ini mengirimkan gelombang suara memanjang dari ujung ke ujung baut untuk mengukur pertambahan panjang baut hingga akurasi seperseribu milimeter. Dengan demikian, insinyur mendapatkan kepastian 100% mengenai besaran gaya jepit aktual yang bekerja menekan paking.
3. Penggunaan Indikator Celah Flensa (Flange Gap Measurement)
Kunci utama keberhasilan penyegelan paking bukanlah sekadar seberapa kuat baut ditarik, melainkan seberapa sejajar kedua bibir flensa tersebut merapat. Oleh sebab itu, teknisi profesional wajib mengukur celah antar-flensa (flange gap) di empat titik mata angin (posisi jam 12, 3, 6, dan 9). Pengukuran ini dilakukan menggunakan feeler gauge atau jangka sorong pada setiap jeda tahapan torsi. Apabila di tengah proses ditemukan satu sisi celah lebih sempit dibanding sisi seberangnya, maka urutan pengencangan segera disesuaikan untuk meluruskan kembali posisi flensa.
Kesimpulan
Penerapan Flanges and Bolts Management yang disiplin adalah investasi terbaik untuk melindungi aset fasilitas industri dari bahaya kebocoran fatal. Keberhasilan sebuah sambungan flensa tidak ditentukan oleh kekuatan otot pekerja, melainkan oleh kebersihan permukaan flensa dan pemilihan paking baru yang tepat. Selain itu, pelumasan ulir yang konsisten serta metode pengencangan terkalibrasi turut memegang peranan kunci.
Dengan mengadopsi pedoman internasional ASME PCC-1, melatih teknisi secara bersertifikasi, dan memanfaatkan sistem pelacakan digital, perusahaan dapat memastikan setiap sambungan pipa berada dalam integritas tertinggi. Pada akhirnya, manajemen flensa yang unggul akan menjamin kelancaran uji tekan (hydrotest), mempercepat jadwal operasi pabrik, dan menjaga keselamatan pekerja serta lingkungan sekitar.
FAQ: Pertanyaan Seputar Flanges and Bolts Management
1. Mengapa ulir baut wajib dilumasi sebelum proses pengencangan torsi?
Pelumasan pada ulir baut dan permukaan bawah mur bertujuan untuk menurunkan dan menstabilkan nilai koefisien gesek antar-logam. Tanpa pelumas yang tepat, sebagian besar tenaga putaran dari kunci torsi akan habis terbuang hanya untuk melawan gesekan ulir yang kasar. Akibatnya, kunci torsi akan berbunyi tanda mencapai target, padahal baut belum tertarik secara optimal dan paking masih kendor. Selain itu, pelumas anti-macet (anti-seize) juga mencegah ulir baut terkunci mati (galling) sehingga mudah dibuka kembali saat perawatan di masa depan.
2. Berapa panjang sisa ulir baut (bolt protrusion) yang ideal setelah mur dikencangkan?
Berdasarkan standar industri dan pedoman ASME, panjang ujung baut yang menonjol keluar melewati permukaan atas mur minimal harus memperlihatkan 2 hingga 3 ulir penuh. Apabila ujung baut rata atau bahkan tenggelam di dalam mur, maka kekuatan cengkeraman ulir dianggap tidak maksimal dan berisiko lepas saat menahan tekanan tinggi. Sebaliknya, jika sisa ulir terlalu panjang berlebihan, bagian ulir yang terbuka tersebut akan mudah berkarat dan menyulitkan proses pembongkaran mur di kemudian hari.
3. Bolehkah menggunakan kembali paking (gasket) lama yang terlihat masih bagus?
Tidak boleh dalam kondisi apa pun. Di dalam aturan baku Flanges and Bolts Management, seluruh jenis paking dirancang sebagai komponen sekali pakai. Ketika paking dijepit pertama kali di antara flensa, material pengisinya mengalami perubahan bentuk permanen (deformasi plastis) untuk mengisi pori-pori permukaan flensa. Jika flensa dibuka dan paking lama dipasang kembali, paking tersebut sudah kehilangan daya pegasnya (spring-back ability). Akibatnya, sambungan tersebut hampir pasti akan memicu kebocoran saat pipa dialiri tekanan.
4. Kapan kita harus memilih Hydraulic Bolt Tensioning dibandingkan Torque Wrench?
Metode Torque Wrench (kunci torsi) sangat ideal dan ekonomis digunakan untuk baut berukuran kecil hingga menengah, biasanya hingga diameter baut 1,5 inci atau 2 inci. Namun, untuk baut berdiameter besar di atas 2 inci atau flensa kelas tekanan tinggi (seperti Rating 900#, 1500#, atau 2500#), metode Hydraulic Bolt Tensioning jauh lebih disarankan. Penarikan hidrolik mampu memberikan beban tarik aksial yang jauh lebih seragam, akurat, dan bebas dari risiko kerusakan gesekan ulir.
5. Apa itu proses Hot Bolting dan mengapa sangat berisiko?
Hot Bolting adalah prosedur melepas, mengganti, dan mengencangkan kembali baut pada sambungan flensa satu per satu pada saat pipa masih beroperasi mengalirkan fluida bertekanan. Praktik ini terkadang dilakukan untuk mengganti baut yang berkarat parah tanpa harus mematikan operasi
Flanges and Bolts Management
Turbin Uap, Carakerja & Perawatan
Turbin Uap, Carakerja & Perawatan yang baik akan menjaga Keandalan Sistem. Turbin uap merupakan salah satu peralatan paling vital dalam sistem pembangkit listrik dan industri proses. Peralatan ini berfungsi mengubah energi panas dari uap menjadi energi mekanik yang kemudian dikonversi menjadi energi listrik melalui generator. Dalam dunia industri modern, turbin uap menjadi tulang punggung berbagai…
Metering and Measurement System
Metering and Measurement Perhitungan dan pengukuran hasil produksi minyak dan gas adalah tahap terakhir dari rantai panjang proses eksplorasi dan produksi di mana upaya eksplorasi dan produksi (E&P) diharapkan akan menghasilkan keuntungan bagi operator, investor, dan pemangku kepentingan terkait lainnya. Mengukur atau menghitung hidrokarbon (oil and gas) dilakukan melalui beberapa, beberapa cara dan teknologi yang…

Menentukan Kebutuhan Training
Menentukan Kebutuhan dan Strategi Training Menentukan kebutuhan dan strategi training adalah langkah krusial dalam menciptakan keunggulan bersaing di dunia bisnis yang dinamis. Kebutuhan training harus diidentifikasi dengan tepat agar program yang dirancang dapat memberikan dampak maksimal terhadap performa organisasi. 1. Identifikasi dan Manajemen Kebutuhan Training Langkah pertama adalah melakukan analisis kebutuhan. Perusahaan perlu memahami kesenjangan…

TQM dan Penerapannya
Total Quality Management (TQM) dan penerapannya adalah pendekatan manajemen yang menekankan pada kualitas sebagai prioritas utama dalam setiap aspek operasional organisasi. Fokus utamanya adalah menciptakan budaya kerja yang mengedepankan perbaikan berkelanjutan (continuous improvement) dan kepuasan pelanggan. TQM bukan hanya tentang produk akhir, tetapi mencakup proses, sistem, dan bahkan budaya kerja. TQM bertujuan agar setiap elemen…
Fundamental Projects Management
Fundamental Projects Management: Prinsip BMW dalam Setiap Aspek Kehidupan. Project Management adalah disiplin yang mengajarkan cara mengelola pekerjaan agar lebih efektif. Konsep dasarnya sering dirangkum dalam tiga hal penting: Biaya, Mutu, dan Waktu (BMW). Prinsip ini terlihat sederhana, namun penerapannya membawa dampak besar. Pertama, mari kita pahami dulu arti dari setiap unsur. Biaya adalah dana…

Self-Awareness Sejati: Fondasi Pertumbuhan Diri dan Kesuksesan
Pendahuluan Banyak orang sibuk memperbaiki karier, mengejar pencapaian, dan mencari validasi dari luar, tetapi lupa satu hal paling penting: mengenal diri sendiri.Inilah yang disebut self-awareness — kesadaran akan pikiran, emosi, nilai, dan perilaku diri. Self-awareness sejati bukan sekadar tahu apa yang kita suka atau tidak suka, tapi kemampuan untuk melihat diri dengan jujur, memahami reaksi…

Advanced Centrifugal Compressor
BACKGROUND: This training course will be presented as PowerPoint Presentations, discussions drawn from many years of operation and maintenance experience working around the world. Questions and examples based on past experiences will be used throughout this presentation and participants are encouraged to ask questions and discuss examples from their own experiences. OBJECTIVES: This Centrifugal…
*Harga Hubungi CS
Uji Persiapan Operasi Pembangkit Listrik Tenaga Termal
BACKGROUND: Operasi pembangkit listrik yang lancar, bebas masalah, dan ekonomis selalu menjadi tujuan utama bagi semua pihak yang bergerak di sektor pembangkitan listrik. Untuk mencapai tujuan tersebut, salah satu kegiatan yang sangat penting adalah memastikan bahwa peralatan utama dan peralatan bantu pembangkit telah dipersiapkan dengan cermat sebelum dimasukkan ke dalam sistem. Proses ini dikenal sebagai…
Rp 7.950.000
PLC Wiring Diagram
BACKGROUND: Programmable Logic Controller (PLC) adalah salah satu teknologi utama dalam dunia otomasi industri, yang memainkan peran penting dalam pengendalian dan pemantauan berbagai proses. Salah satu aspek fundamental dalam pengoperasian PLC adalah pemahaman tentang wiring diagram yang tepat. Wiring diagram yang baik tidak hanya memastikan konektivitas sistem yang andal tetapi juga membantu mengurangi risiko kegagalan…
Rp 7.950.000
Project Engineering Management
Background: Kompleksitas proyek industri saat ini—khususnya di sektor minyak & gas, petrokimia, pembangkit listrik, dan pertambangan—menuntut integrasi yang sangat presisi antara keahlian rekayasa teknis (engineering) dan kedisiplinan eksekusi proyek (project management). Banyak proyek mengalami kegagalan kinerja bukan karena kesalahan kalkulasi teknis semata, melainkan akibat kurangnya jembatan yang kuat (interface) antara tim engineering dengan fungsi procurement,…
Rp 7.950.000
Wells Stimulation
BACKGROUND Often in today’s dynamic oil and gas industry, not enough attention is paid to the details of wells stimulation treatments. This can result in poor and/or less than optimum results. Production and Reservoir Engineers involved in the planning, execution, evaluation & monitor well performance. They need to know more about well stimulation so can…
Rp 9.950.000
Operation Readiness, Hand Over & Assurance
BACKGROUND: Oil and gas facilities are among the most complex in the industry. Typically, these facilities are built by world-class EPC (Engineering, Procurement, and Construction) companies through subcontracting agreements. As a result, they must adhere to strict completion schedules. Consequently, effective collaboration among the Project, Commissioning, Operation Assurance, and Operation & Maintenance teams is essential….
Rp 6.950.000
Mohon maaf, form komentar dinonaktifkan pada halaman ini.